


腐食した金属の処理は、施設管理者、自動車修復業者、重機オペレーターにとって多大な財政的損失をもたらします。酸化は容赦ないものです。酸化鉄を未処理のまま放置すると、構造の完全性が破壊され、重大な安全上の危険が生じます。現場でよくある、しかし致命的な間違いは、朽ちた部分を直接ペイントすることです。これは増殖するがんを隠すだけです。腐食は新しい塗装の下で拡大し続けます。最終的に、新しい塗装は膨れ、ひび割れ、ギザギザのフレークとなって剥がれ落ちます。
知識豊富なメンテナンス チームは、高価なコンポーネントを取り外して交換する代わりに、高性能 防錆コンバータを利用しています。この特殊な化学配合は、損傷をカバーするだけではありません。腐敗を安定した塗装可能なシールドに積極的に変換し、さらなる劣化を阻止します。化学物質自体は非常に効果的ですが、永久的な金属保護の本当の秘密は塗布方法にあります。今日は、そのプロセスの背後にある実地でテストされた科学を詳しく分析し、金属資産を適切に扱うための証拠に基づいた 5 つのヒントを共有します。
化学変化: これらの処方は酸化を隠すだけではありません。これらは酸化鉄を安定したポリマーバリアに化学的に変化させます。
対象表面の準備: 浮遊した破片を除去することは必須です。ただし、化学反応を引き起こすには、しっかりと結合した錆の層が無傷のままでなければなりません。
環境変数: 最適な硬化には、塗布中の温度と湿度のガイドラインを厳守する必要があります。
環境に優しい代替品: 最新の水ベースのフォーミュラは、従来の溶剤に含まれる有害な揮発性有機化合物を使用せずに工業グレードの保護を提供します。
必須のトップコート: 恒久的な構造的完全性を確保するには、変換された表面を常に耐候性トップコートでシールする必要があります。
産業資産管理は大きな変化を迎えています。歴史的に、施設は事後保全に依存していました。彼らは、機器がひどく腐食するのを待ってから、毒性の高い溶剤ベースの化学物質を使用して損傷を取り除きました。現在、環境規制の厳格化と労働者の安全義務の厳格化により、このような過酷な方法が推進されています。この傾向は、積極的で持続可能な修復へとしっかりと舵を切っています。
施設管理者は、低 VOC の水ベースのソリューションをますます優先するようになっています。これらの最新の配合は、環境に大きな影響を与えることなく、高い運用効率を実現します。この移行は、ライフサイクル コストに対するより深い理解を反映しています。安全な化学変換に早期に投資することで、構造溶接、部品交換、長時間にわたる運転停止などの法外な出費を防ぐことができます。現代の標準では、金属インフラと環境を同時に保護する製品が求められています。
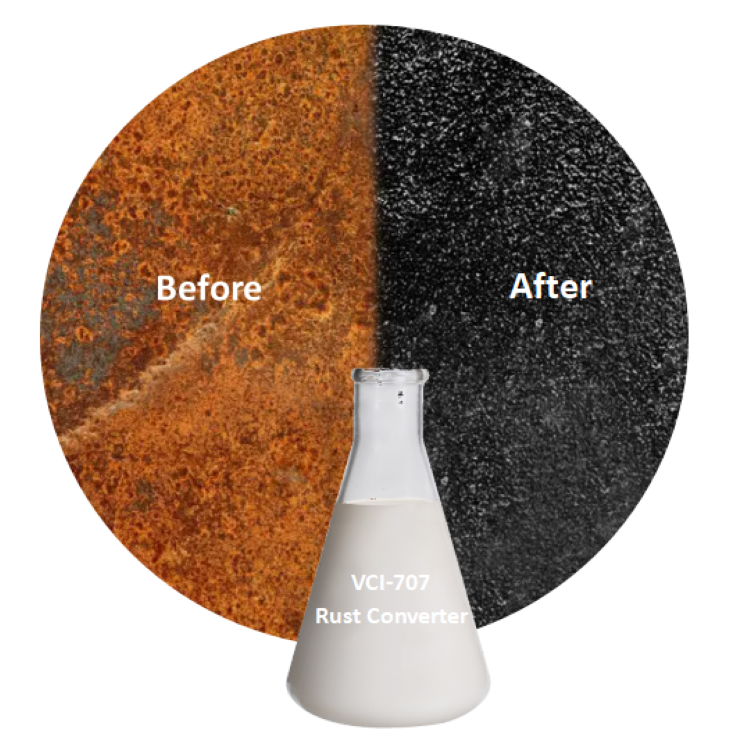
貴重な鉄鋼資産に化学処理を適用する前に、基礎となる科学を理解する必要があります。周囲の湿気と酸素が地金に当たると、電気化学反応により酸化鉄が生成されます。無視すると、このプロセスは基板を継続的に消費します。
変換処理は、直接的な化学反応によってこの劣化を直ちに停止します。高品質の市販フォーミュラは、タンニン酸やリン酸などの有効成分と高度な有機ポリマーをブレンドしています。高級の実際のパラメータを見てみましょう 水性防錆コンバーターペイント。最高級の工業製品は通常、15g/L 未満の VOC 含有量、深い浸透のために最適化された pH レベル、および不燃性プロファイルを特徴としています。酸化した表面にブラシで塗るかスプレーすると、これらの酸は酸化鉄と密接に反応します。彼らはそれをタンニン酸鉄またはリン酸鉄に変換します。その結果、この新たに形成された化合物は、健全な卑金属に強力に付着する、暗くて保護力の高いバリアを形成します。
操作上の観点から見ると、この化学的アプローチは機械的除去を完全に上回ります。トラクターのシャーシを何時間もかけて削った結果、酸化が静かに続く小さな隙間を見逃すことを想像してみてください。化学変換により、手間のかかるメディアブラストの必要がなくなります。これは、複雑な形状、凹凸のある表面、および機械工具が単純に侵入できない届きにくい領域に特に有利です。
多くの施設管理者や DIY 愛好家は、化成処理と従来の錆取り剤を混同しています。どちらも酸化に対処していますが、そのメカニズムと理想的な使用例は大きく異なります。化学薬品の選択を誤ると、無駄な労力が発生したり、錆が発生したりすることがあります。以下は、メンテナンス戦略の指針となる直接比較です。
| 特長 | サビコンバーター | サビ取り剤 |
|---|---|---|
| 機構 | 錆を化学的に安定したポリマープライマーに変換します。 | 酸化を溶解・除去して地金を露出させます。 |
| 理想的な使用例 | 大型構造用鋼材、車両フレーム、フェンス、不動機械。 | 浴槽に浸してもよい小さな金具、ボルト、工具。 |
| 表面処理 | 反応のために無傷のままにするには、しっかりと結合した錆が必要です。 | 処理後には大量のこすり洗いと洗浄が必要です。 |
| 治療後 | 独自のプライマーとして機能します。硬化後はトップコートの準備が整います。 | 周囲の湿気に非常に弱い。即時のプライミングが必要です。 |
耐久性のあるプロ仕様の仕上げを実現するには、厳密な方法論が必要です。性急に塗布するとコーティング不良につながります。最適な接着力と長期耐久性を確保するには、現場でテストされた次の 5 つのヒントに従ってください。
金属修復で最も頻繁に起こる失敗点は、過剰な表面処理です。この化学プロセスの黄金律は、この化学式が機能するには酸化鉄の存在が必要であるということです。硬いワイヤー ブラシまたは金属スクレーパーを使用して、緩い、薄片状、鱗状の破片のみを手動で取り除きます。あなたの目標は、滑らかで強固なベースを作成することです。表面を光沢のある地金まで研磨しないでください。すべての酸化を取り除くと、活性酸は何も反応しなくなります。製品は乾燥すると弱い膜となり、最終的には剥がれます。固く結合した錆はそのままにしておきます。
剥がれ落ちたフレークを取り除いても、表面はまだ準備ができていません。隠れた汚染物質が化学的付着を破壊します。オイル、グリース、工業用潤滑剤、圧縮された道路の汚れは、侵入できない障壁として機能します。これらが存在すると、液体は多孔質酸化金属に浸透できなくなります。強力な工業用脱脂剤を使用して、対象エリアを入念に洗浄します。表面をこすって隠れた油分を取り除き、よくすすいでください。重要なのは、処理を施す前に金属が完全に乾燥していることを確認することです。過剰な地表水はフォーミュラを希釈し、その有効性を大幅に低下させます。
塗布技術によって、硬化したバリアの強度が決まります。液体の粘度に応じて、合成毛ブラシ、フォームローラー、またはエアレススプレーを使用できます。悲惨な相互汚染を防ぐために、常に必要な量の液体を別の清潔な容器に注ぎます。使用済みのブラシを元のボトルに戻さないでください。ブラシから転写された微細な鉄粒子は、残りの製品を即座に活性化し、将来のプロジェクトには役に立たなくなります。厚い層を1層ではなく、薄く均一に2層塗ります。最初のコートを約 20 ~ 30 分間フラッシュオフしてから、2 番目のコートを塗布します。
化学反応は環境の影響を非常に受けやすいものです。温度ガイドラインを無視すると、バリアの完全性が損なわれます。理想的な塗布温度は 50°F ~ 90°F です。直射日光の当たる場所での溶液の塗布は避けてください。化学薬品の浸透が完了する前に、熱により液体が瞬間乾燥します。同様に、氷点下では反応が完全に停止します。乾燥と硬化の違いを理解してください。 1 時間以内に表面を触ると乾いているように感じるかもしれませんが、安定したポリマーに完全に化学変化するには 24 ~ 48 時間かかります。
よくある誤解は、化成処理が独立した保護層として機能するというものです。実際には、厳密には非常に効果的なプライマーとして機能します。硬化した黒色バリアは安定していますが、長時間の UV 暴露や滞留水に対して完全に不浸透性ではありません。永続的な防御線を確立するには、変換された表面を封鎖する必要があります。油性エナメル、二液型エポキシ、または特殊なポリウレタン金属塗料を塗布します。この最終トップコートは湿気の浸透をブロックし、処理された資産の寿命を最大限に延ばします。
施設に適した製品を選択するにはどうすればよいですか?マーケティング上の主張ではなく、技術仕様を直接見てください。オプションを評価するときは、これら 3 つの重要なパラメーターを優先してください。まずは粘度を確認します。液体は、深い孔食に浸透するのに十分な薄さである必要がありますが、過度に滴下することなく垂直の鉄骨梁に付着するのに十分な厚さでなければなりません。次に、VOC レベルを確認します。屋内の安全基準に準拠し、従業員を保護するために、VOC が超低量の水ベースの処方を選択してください。最後に接着強度を評価します。硬化したフィルムは、残った錆とその後のトップコートの両方とシームレスに接着する必要があります。
専用の 金属防錆処理を使用すると 、これらすべてのベンチマークを確実に満たすことができます。最新の配合は、従来の有毒な代替品に匹敵する工業グレードの接着力を提供し、厳格な安全基準を維持しながら効果的な修復を保証します。
既存の腐食の処理は、包括的な資産管理の最初のステップにすぎません。インフラストラクチャと車両の耐久性を最大限に高めるには、年間を通じて積極的なメンテナンス戦略を実施する必要があります。定期的な目視検査は非常に重要です。金属資産は、飛び石、深い傷、磨耗がないかどうかを毎年評価する必要があります。これらの小さな脆弱性を早期に発見することで、酸化が塗料の下に静かに広がる前に、迅速なスポット治療が可能になります。
さらに、保護方法を多層化することにより、金属資産の寿命が大幅に延長されます。保管内の敏感な部品に VCI フィルムを使用するなど、適切な防食パッケージングと並行して、変換処理をメンテナンス ルーチンに組み込むと、多層防御システムが構築されます。財務的な観点から見ると、この積極的なアプローチにより、莫大な投資収益率が得られます。これにより、組織の構造交換にかかる費用が数千ドル節約されます。
はい。フォーミュラが完全に硬化すると(通常は 24 ~ 48 時間かかります)、優れた安定したプライマーとして機能します。最大限の耐候性と耐久性を確保するには、硬化した表面に高品質のトップコート ペイントを直接塗布する必要があります。
いいえ、これらの特定の化学配合では、必要な反応を引き起こすために酸化鉄の存在が必要です。清潔で光沢のある地金に塗布すると、液体は適切に変換されません。その結果、フィルムが弱く、非常に剥がれやすくなります。地金表面には必ず標準のエッチングプライマーを使用してください。
メーカーの仕様に従って適用され、耐候性トップコートで適切に密閉された場合、化成処理は長年にわたって持続することができます。既存の腐食プロセスを効果的に停止し、通常の条件下で金属の構造寿命を無期限に延長します。
一般的には、いいえ。ほとんどの高品質製品は、完全に乾燥して硬化した後、直接塗装できるように設計されています。ただし、48 時間経過後に表面に白または灰色の粉状の残留物が残っていることに気付いた場合は、湿らせた布で拭き取ってください。トップコートを塗る前に、表面を完全に乾燥させてください。
絶対に。高度な水ベースの配合により、工業用強度の化学変換と優れた接着力が得られます。これらは、不燃性であり、揮発性有機化合物が非常に少なく、水で簡単に掃除できるという運用上の利点も提供します。
溶接前に硬化したコンバーターコーティングを研磨して除去することを強くお勧めします。ポリマーバリアを越えて溶接すると、有毒なヒュームが発生し、溶接池が汚染され、接合部が弱く多孔質になります。常に特定の溶接ゾーンをきれいな裸の鋼になるまで準備します。
50°F 未満の温度で製品を塗布すると、化学反応が大幅に遅くなるか、完全に停止します。周囲温度が氷点下まで下がると、水ベースのフォーミュラが凍結して硬化できなくなり、治療が役に立たなくなります。 48 時間の硬化期間全体を常に天気予報で確認してください。
腐食に対処するために、高価でイライラする金属資産の交換が必要になる必要はありません。酸化の化学メカニズムを理解し、的を絞ったアプローチを利用することで、酸化の進行過程で劣化を効果的に止めることができます。適切な表面処理、正確な塗布、およびトップコートの必須使用は、金属修復を成功させるための基礎的な柱です。
腐食が収益を損なうのをやめてください。構造用鋼の撤去は大量の資源の無駄です。高度な 水ベースの防錆コンバータを メンテナンス ルーチンに組み込むことで、湿気を遮断し、機器を何十年も保存できます。今すぐ VCI Plus Packing にアクセスして、頑丈な金属保護に合わせて調整された産業グレードのソリューションを探索してください。今すぐ資産を保護し、腐食管理戦略をアップグレードしてください。


